高铬合金锤头:从材质机理到工况选型的深度技术解析
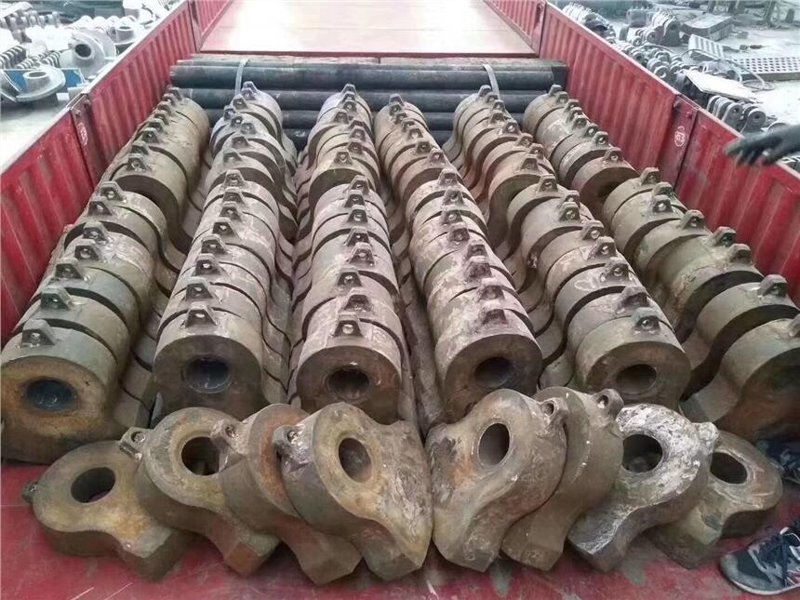
在矿山破碎与制砂生产线上,锤头属于典型的"高消耗、高成本、高影响"三高配件。一台反击式破碎机或锤式破碎机每年更换锤头的费用,往往占到整机维护成本的25%以上。而锤头材质的选择,直接决定了更换频次、停机损失与成品粒形。近年来,高铬合金锤头在石灰石、煤矸石、建筑垃圾等中低硬度物料破碎场景中快速替代传统高锰钢锤头,其背后的材料学逻辑与工程数据值得系统梳理。
一、材质机理:铬碳化物如何撑起耐磨性
高铬合金锤头的核心优势来自铬铁碳化物(Cr7C3)的硬质骨架。当铬含量控制在12%—28%区间、碳含量匹配在2.0%—3.5%时,铸造组织中会形成大量六方晶系的M7C3型碳化物,显微硬度可达1200—1600 HV,远超高锰钢加工硬化后的500—600 HV。这些碳化物以孤立块状或杆状分布于基体中,形成"硬质点抗磨、基体抗冲击"的复合结构。
行业实测数据可以佐证这一机理。以石灰石破碎为例,在转子线速度35 m/s、入料粒度≤300 mm的工况下,高铬合金锤头(Cr26)的吨物料磨耗约为0.8—1.2 g/t,而传统高锰钢锤头普遍在3.5—5.0 g/t,寿命差距达到3—4倍。需要注意的是,高铬材质的韧性(冲击韧度约8—15 J/cm²)低于高锰钢,因此在处理花岗岩、玄武岩等高硬度物料或存在不可破碎物混入风险时,需谨慎评估,必要时选用高铬铸铁与低碳钢复合镶嵌的镶铸锤头。
二、热处理与铸造工艺:决定寿命的隐形变量
同样标注"高铬合金"的锤头,实际使用寿命可能相差一倍以上,差异主要来自热处理与铸造环节。规范工艺通常包括:中频感应炉熔炼、变质处理细化碳化物、1050℃—1100℃高温淬火、250℃—300℃低温回火。淬火后基体转变为马氏体,宏观硬度可达HRC 58—63;若回火温度控制不当,残余奥氏体过多,使用中易发生早期剥落。
铸造缺陷同样不容忽视。锤头属厚大断面铸件,缩孔、夹渣若位于安装孔或打击面附近,会形成应力集中源,导致使用中崩块。据中国铸造协会耐磨材料分会近年统计,耐磨铸件失效案例中约35%源于铸造缺陷而非正常磨损。这也是云驰重工机械在锤头生产中采用消失模与树脂砂复合造型、并对每批次进行超声波探伤的原因所在。
三、工况适配:不是所有破碎线都适合高铬锤头
选型失误是锤头非正常损耗的另一主因。工程实践中可参考以下判断逻辑:
- 物料硬度:莫氏硬度≤6的石灰石、白云石、煤矸石、页岩,高铬锤头性价比最优;莫氏硬度≥7的玄武岩、花岗岩,建议选用高锰钢或复合锤头。
- 入料粒度与杂质:入料中混杂钢筋、铲齿等金属异物时,高铬材质脆性风险上升,需配套除铁器与前段筛分。
- 转子参数:线速度超过40 m/s时,锤头承受的冲击能量显著增加,应优先考虑韧性指标而非单纯硬度。
- 成品要求:高铬锤头磨损后打击面保持性较好,成品粒形更稳定,针片状含量可降低2—4个百分点,对高品质机制砂生产具有实际意义。
四、经济性核算:单价之外的全生命周期账
采购决策中常见的误区是只比较单价。以时产200吨的石灰石破碎线为例:高锰钢锤头单价约18元/kg,一套约需400 kg,寿命约600小时;高铬合金锤头单价约32元/kg,同套重量下寿命可达2000小时以上。按年运行3000小时计算,前者年更换5次、费用约3.6万元,后者年更换1.5次、费用约1.9万元,尚未计入每次更换8—12小时的停机减产损失。全生命周期核算下,高铬方案的综合成本优势通常在30%—45%。
值得补充的是,锤头与衬板、筛网等配件存在磨损协同关系。破碎腔衬板磨损后间隙增大,会加剧锤头打击效率下降与物料重复破碎,间接推高锤头磨耗。因此,云驰重工机械在提供高铬合金锤头的同时,配套供应耐磨衬板、锰钢筛网与聚氨酯筛网等矿山机械配件,帮助客户按磨损周期统筹更换计划,避免"单件最优、系统次优"的采购陷阱。
结语
高铬合金锤头的技术价值,建立在材质成分、铸造热处理与工况匹配三者协同的基础之上。脱离具体破碎线谈材质优劣,或仅凭单价做采购决策,都难以获得真实的成本收益。对于制砂机配件与矿山机械配件的使用者而言,建立以吨物料磨耗和全生命周期成本为核心的评估体系,才是耐磨件管理的正确打开方式。